文水县宜儿村长城钢模板厂解读:建筑钢模板定制加工的行业新标准与技术要求
📅 2026-09-26
🔖 文水县宜儿村长城钢模板厂:建筑钢模板定做,桥梁防撞墙模板,圆柱钢模,工程异形模板加工租赁
钢模板定制加工看似简单,实则从选材到出厂检验,每个环节都有硬性指标约束。文水县宜儿村长城钢模板厂结合多年一线生产经验,梳理出当前建筑钢模板定做领域值得关注的技术要点,供施工方与采购方参考。
一、定制钢模板的核心技术逻辑
钢模板的承载能力并非单纯取决于钢板厚度。以桥梁防撞墙模板为例,模板面板通常选用Q235B或Q345B钢板,厚度在4-6mm之间,但真正决定成型质量的是背楞布置间距与法兰连接刚度。经验数据显示,背楞间距从600mm缩至450mm,模板整体挠度可降低约30%,混凝土浇筑时的涨模风险显著下降。
圆柱钢模的设计则更依赖弧度精度。直径1.2m以下的圆柱模,面板宜采用卷制成型工艺,拼缝错台需控制在≤1mm;直径超过1.5m时,建议增加纵向加劲肋,避免浇筑侧压力导致椭圆度超标。
二、异形模板加工的关键控制点
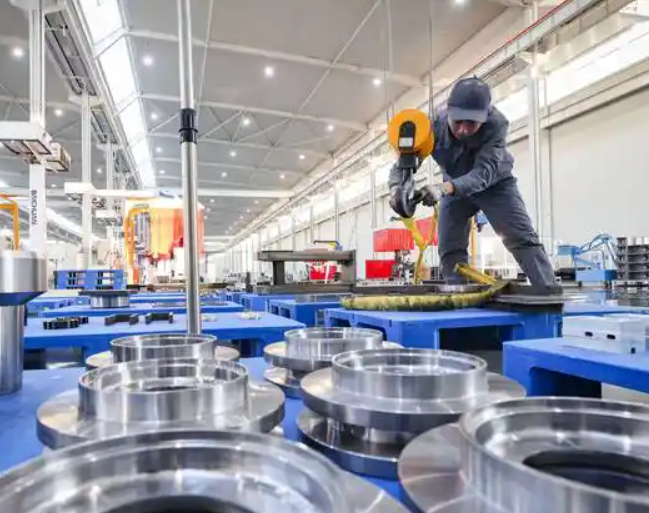
工程异形模板加工租赁中,最常见的质量争议集中在异形段与标准段的衔接处。实操中应把握以下几点:
- 放样精度:异形曲面放样误差需≤2mm,建议采用数控切割下料,避免手工切割造成的累计偏差;
- 焊接变形控制:薄板焊接应采用分段退焊法,每段长度不超过150mm,层间温度控制在150℃以内;
- 试拼装检验:出厂前必须进行整体或分段试拼,拼缝间隙≤1.5mm,对角线偏差≤3mm。
文水县宜儿村长城钢模板厂:建筑钢模板定做,桥梁防撞墙模板,圆柱钢模,工程异形模板加工租赁的整套流程中,试拼装环节往往被压缩工期所牺牲,但这恰恰是降低现场返工率最有效的一步。
三、数据对比:不同工艺下的模板表现
以同一桥梁防撞墙项目为例,两种加工方案的实际表现差异明显:
- 常规工艺:面板5mm,背楞间距600mm,浇筑后表面平整度偏差约4-5mm/2m;
- 加强工艺:面板5mm,背楞间距450mm+增加横向加劲,浇筑后平整度偏差约2mm/2m,周转次数从15次提升至25次以上。
初始加工成本增加约12%,但综合周转损耗与修补费用,全周期成本反而下降约8%。
钢模板定制加工的技术门槛不在于设备本身,而在于对混凝土侧压力、拼装逻辑与周转工况的系统理解。文水县宜儿村长城钢模板厂持续在圆柱钢模、防撞墙模板及异形模板领域迭代工艺,力求让每一套出厂模板都能经得起浇筑实测的检验。